高精度2色成形金型の製造および射出成形ソリューション
硬質基材と軟質オーバーモールドを組み合わせる複雑な2色成形金型プロジェクトの遂行には、精密なエンジニアリングが不可欠です。24時間の詳細なDFM分析から15日以内のT1サンプル納品まで、全工程を自社内で一貫管理し、お客様のシームレスな量産体制を保証します。
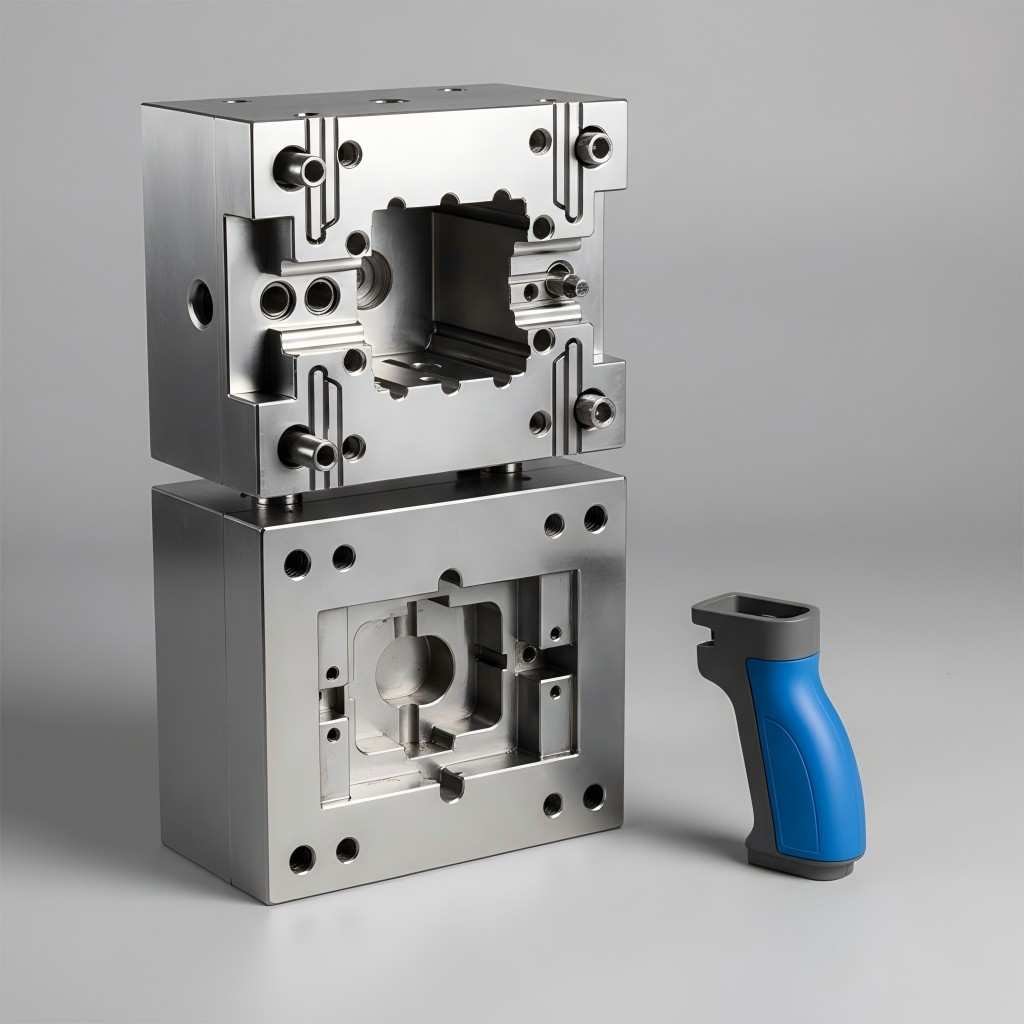
次期製品に2色成形金型を検討すべき理由
2色成形金型は、1回のサイクルで2つのプラスチックや色を1つの部品に統合し、組み立て工程を排除することで、耐久性のあるマルチマテリアル製品の設計の自由度を高めます。
-
時間と人件費の削減
すべての部品は金型内で直接成形されるため、組み立て工程が不要になり、生産がスピードアップし、人件費が削減されます。
-
より強力で耐久性のある接合
材料が高温時に融合して強力な結合を形成し、部品が剥がれたり、滑ったり、壊れたりすることがなくなり、製品の耐久性が向上します。
-
優れた触感と柔軟な設計
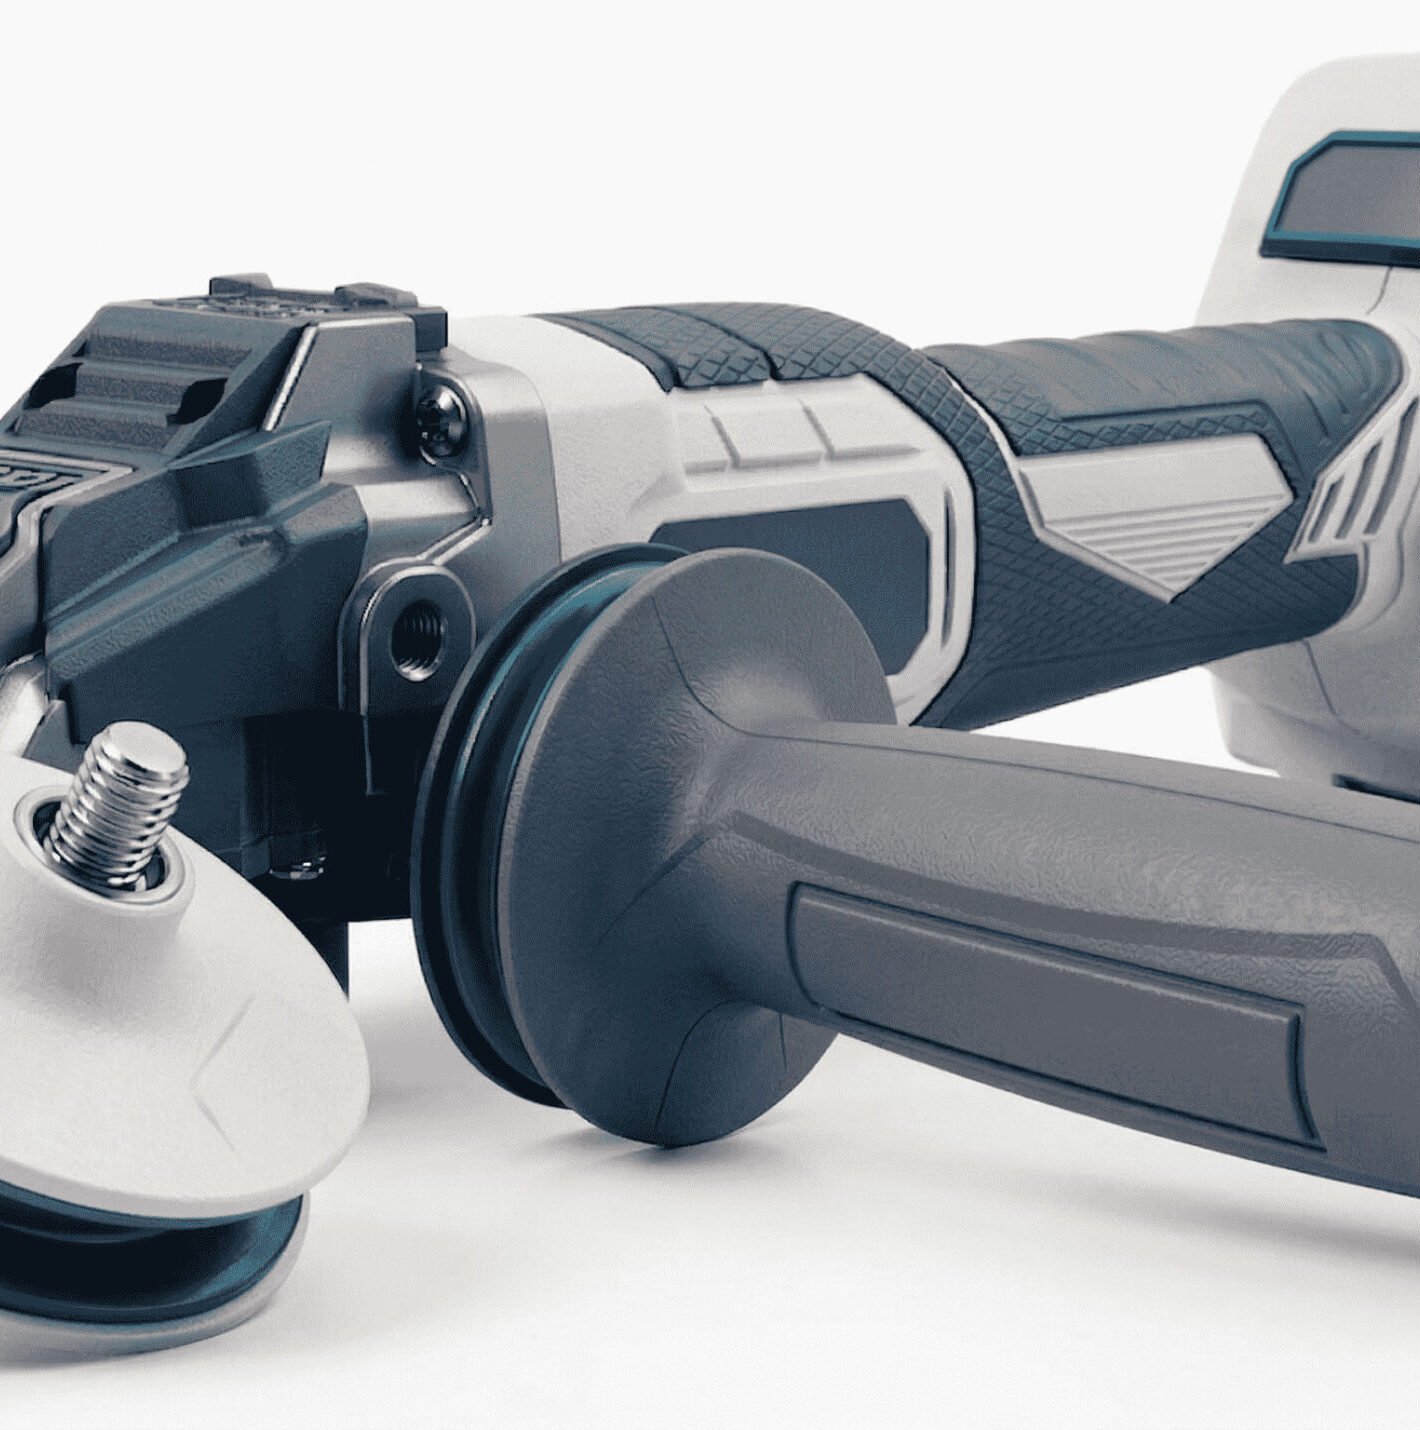
耐久性のあるプラスチックベースと柔らかいグリップが必要ですか?このプロセスでは、硬質材料とソフトタッチの表面を組み合わせて、実用性とスタイルを両立させます。
製品向けの2色成形金型部品の製造
接着剤を使用せず、プラスチックとゴムを融合させて、防水シールや滑り止めハンドルなどの耐久性のあるソリューションをどのように構築するかをご覧ください。
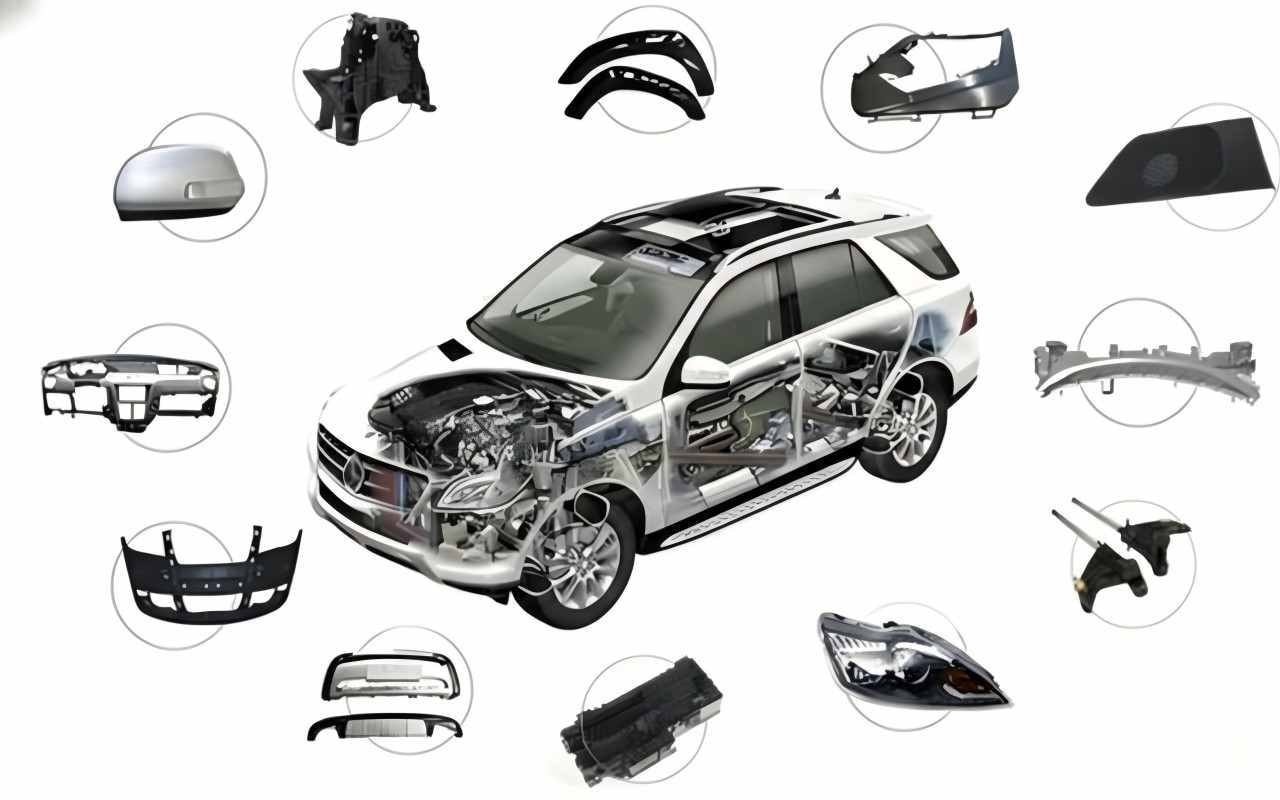
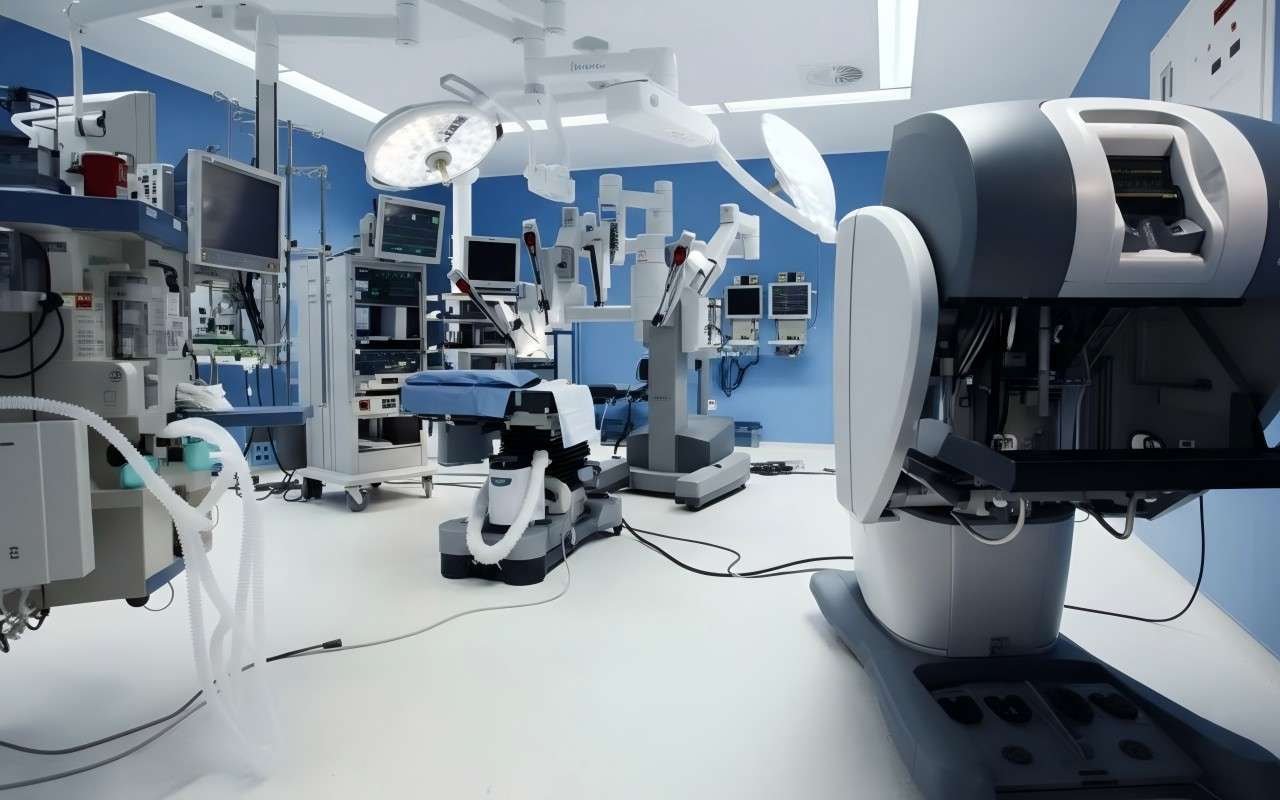
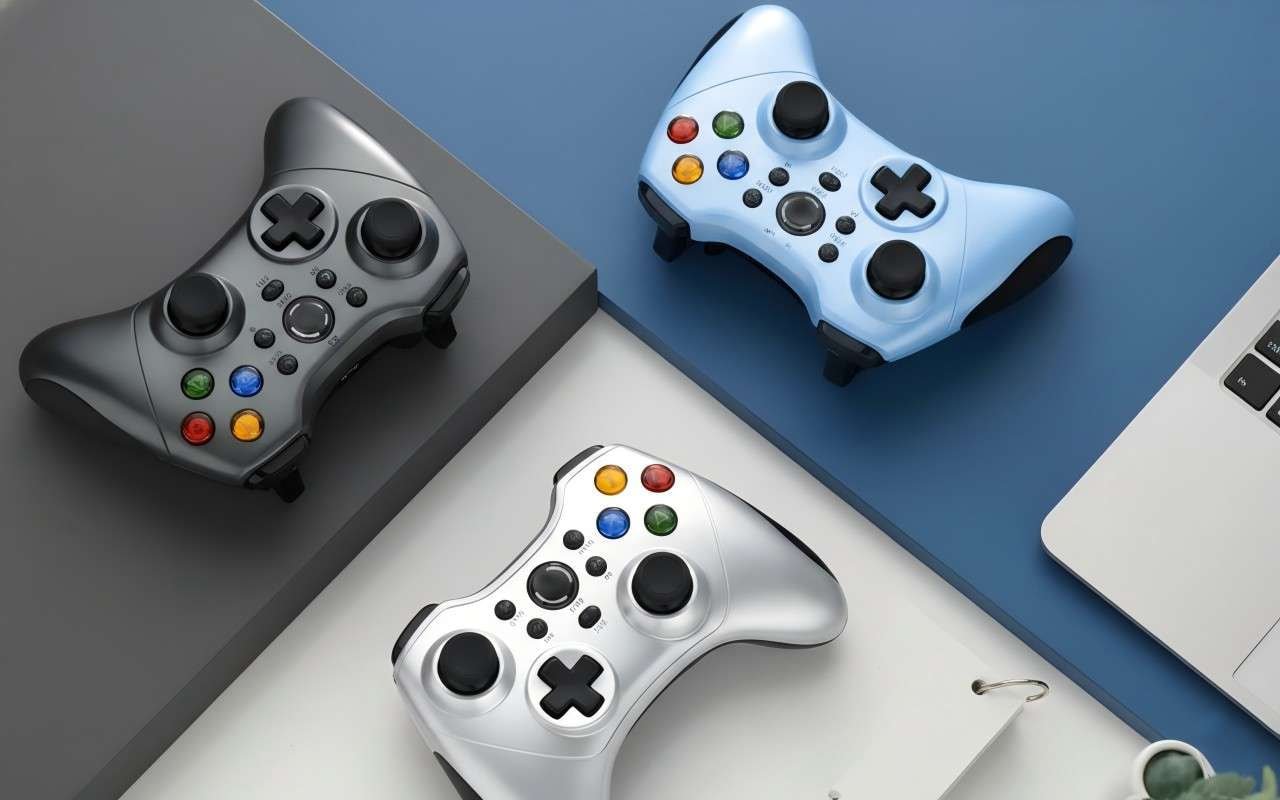
各業界向けの金型製造
自動車およびモビリティ
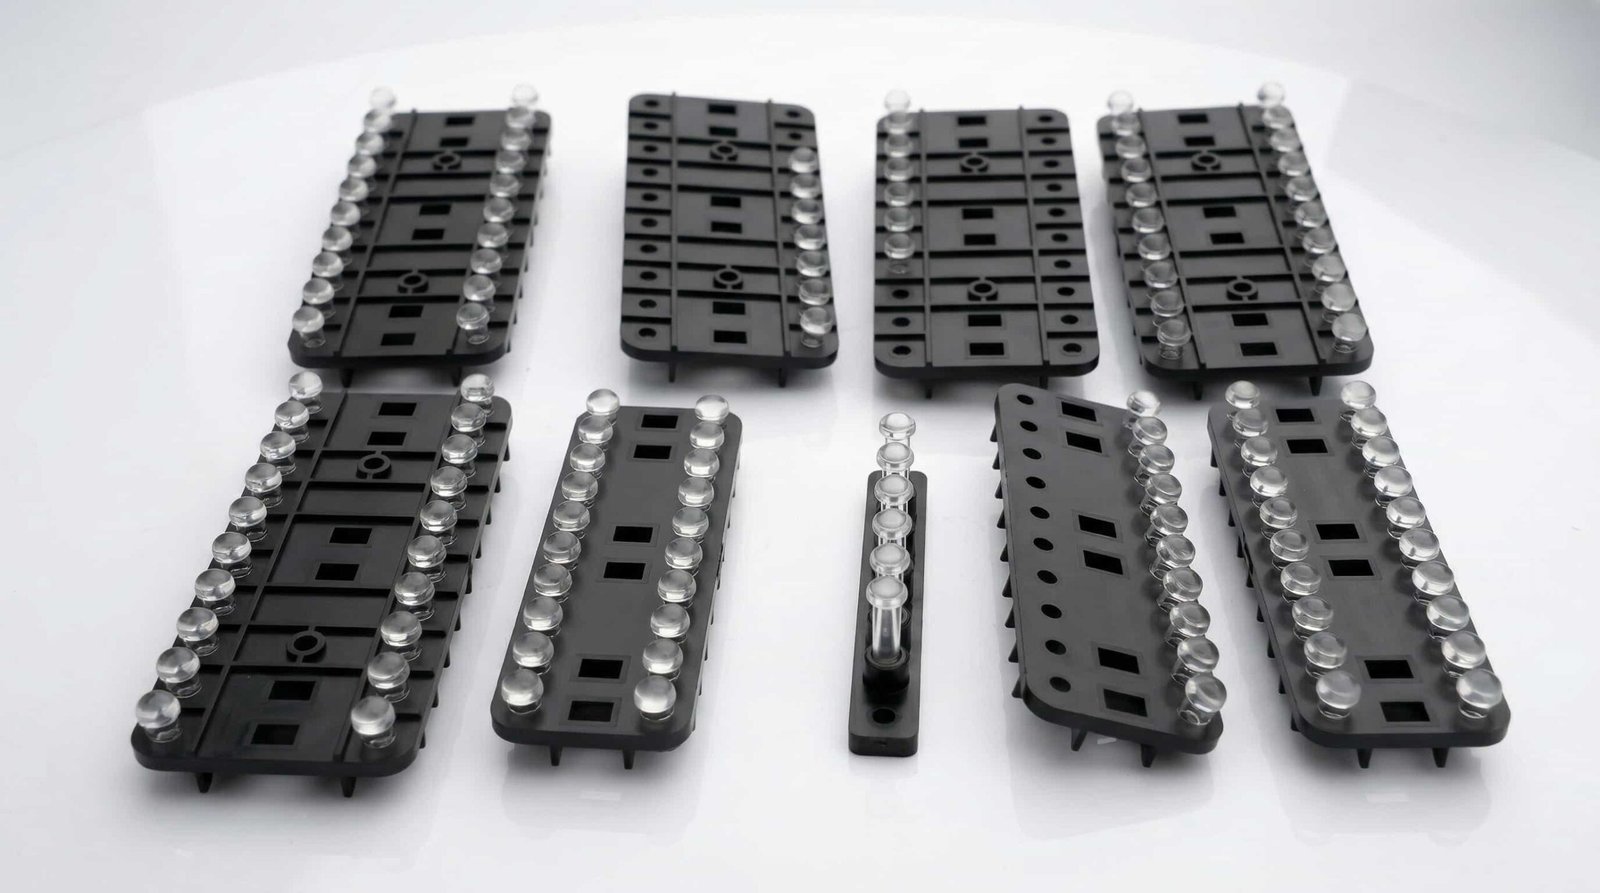
自動車部品の製造には、厳格な安全性と品質の規則に従う必要があります。当社はTS16949規格を満たす金型を製造し、内装ボタンの適切な触感、クリアレンズの完璧なフィット感、防水性を確保するゴムシールを実現します。
- クリアライトガイドとレンズ
- ソフトタッチのダッシュボードボタン
- 水密性の高いゴムシール
医療およびヘルスケア
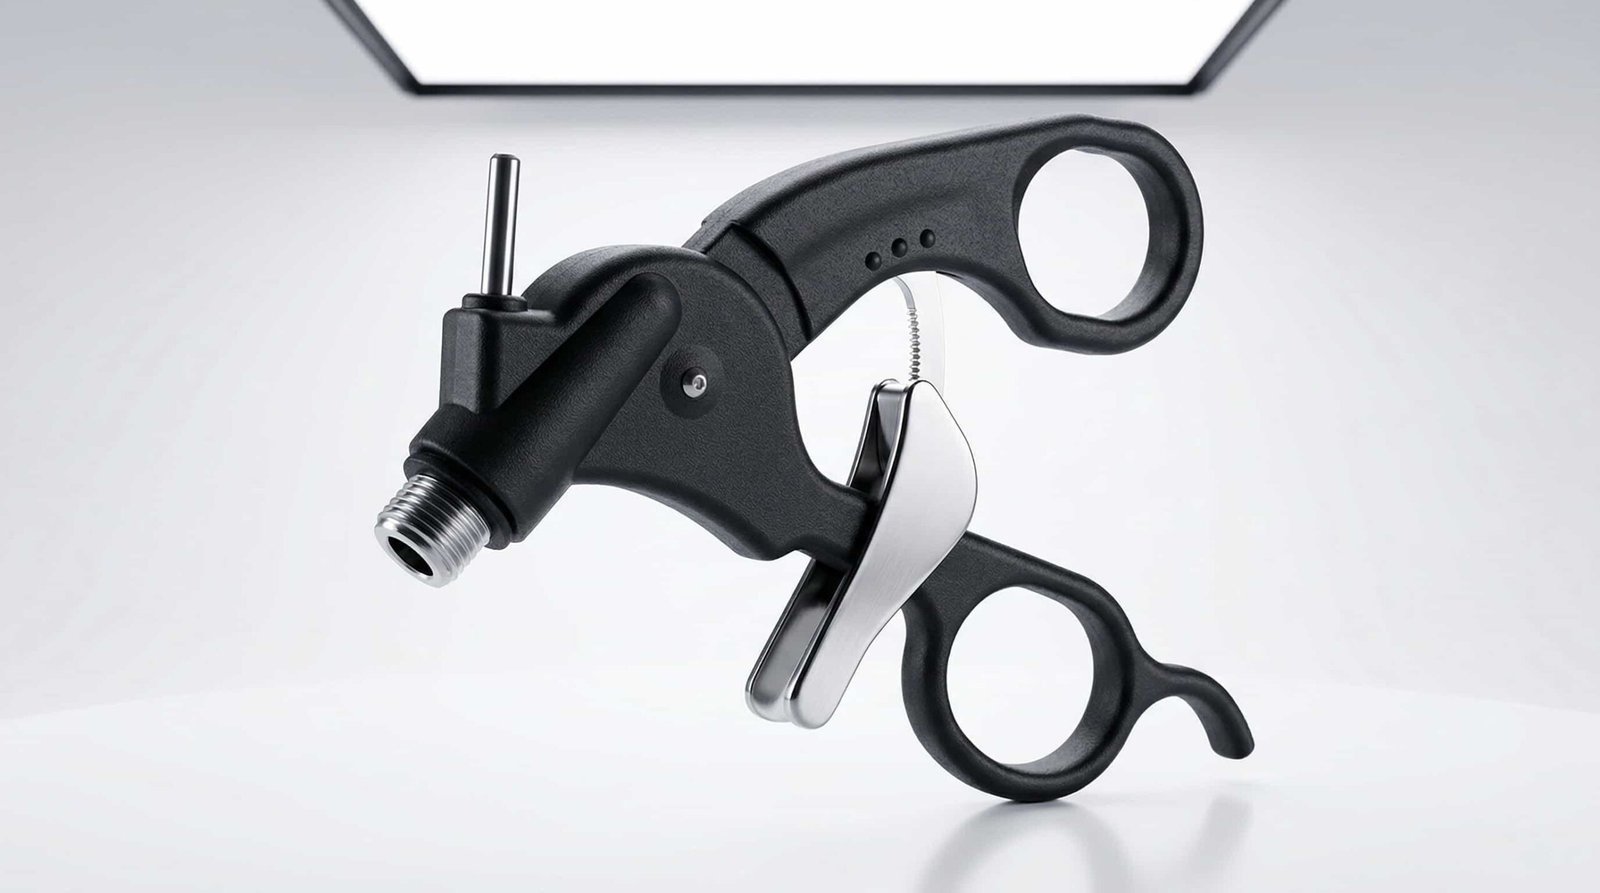
医療機器にはミスや鋭いエッジが許されません。当社はクリーンルーム生産専用の金型を設計しています。パーティングラインを完全に滑らかに保つことに注力し、医療用ハウジングや手術器具の安全性、清潔さ、組み立てやすさを確保します。
- 滑らかな手術器具のハンドル
- ウェアラブルモニターカバー
- 安全な薬物送達部品
ツーリングプロジェクトをスケジュール通りに進める方法
設計上の問題を早期に発見し、迅速に対応し、加工品質を管理することで、遅延や手戻りを防ぎ、スムーズな市場投入を保証します。
24時間以内のDFMフィードバック
最初から設計を正しく行うことが重要です。お客様をお待たせすることはありません。24時間以内に、当社のエンジニアが明確な製造性考慮設計(DFM)レポートを提供します。金型を削り始める前に、潜在的な成形リスクを指摘し、構造の微調整を提案することで、後々の高額な金型修正を防ぎます。
わずか15日でT1サンプルを提供
製品の発売スケジュールが厳しいことは承知しています。合理化されたプロセスで社内製造を行っているため、予測不可能な外部のスケジュールに依存しません。標準的な複雑さの金型であれば、最短15日で最初の(T1)サンプルをお届けし、早期のテストと検証を支援します。
実測可能な超高精度
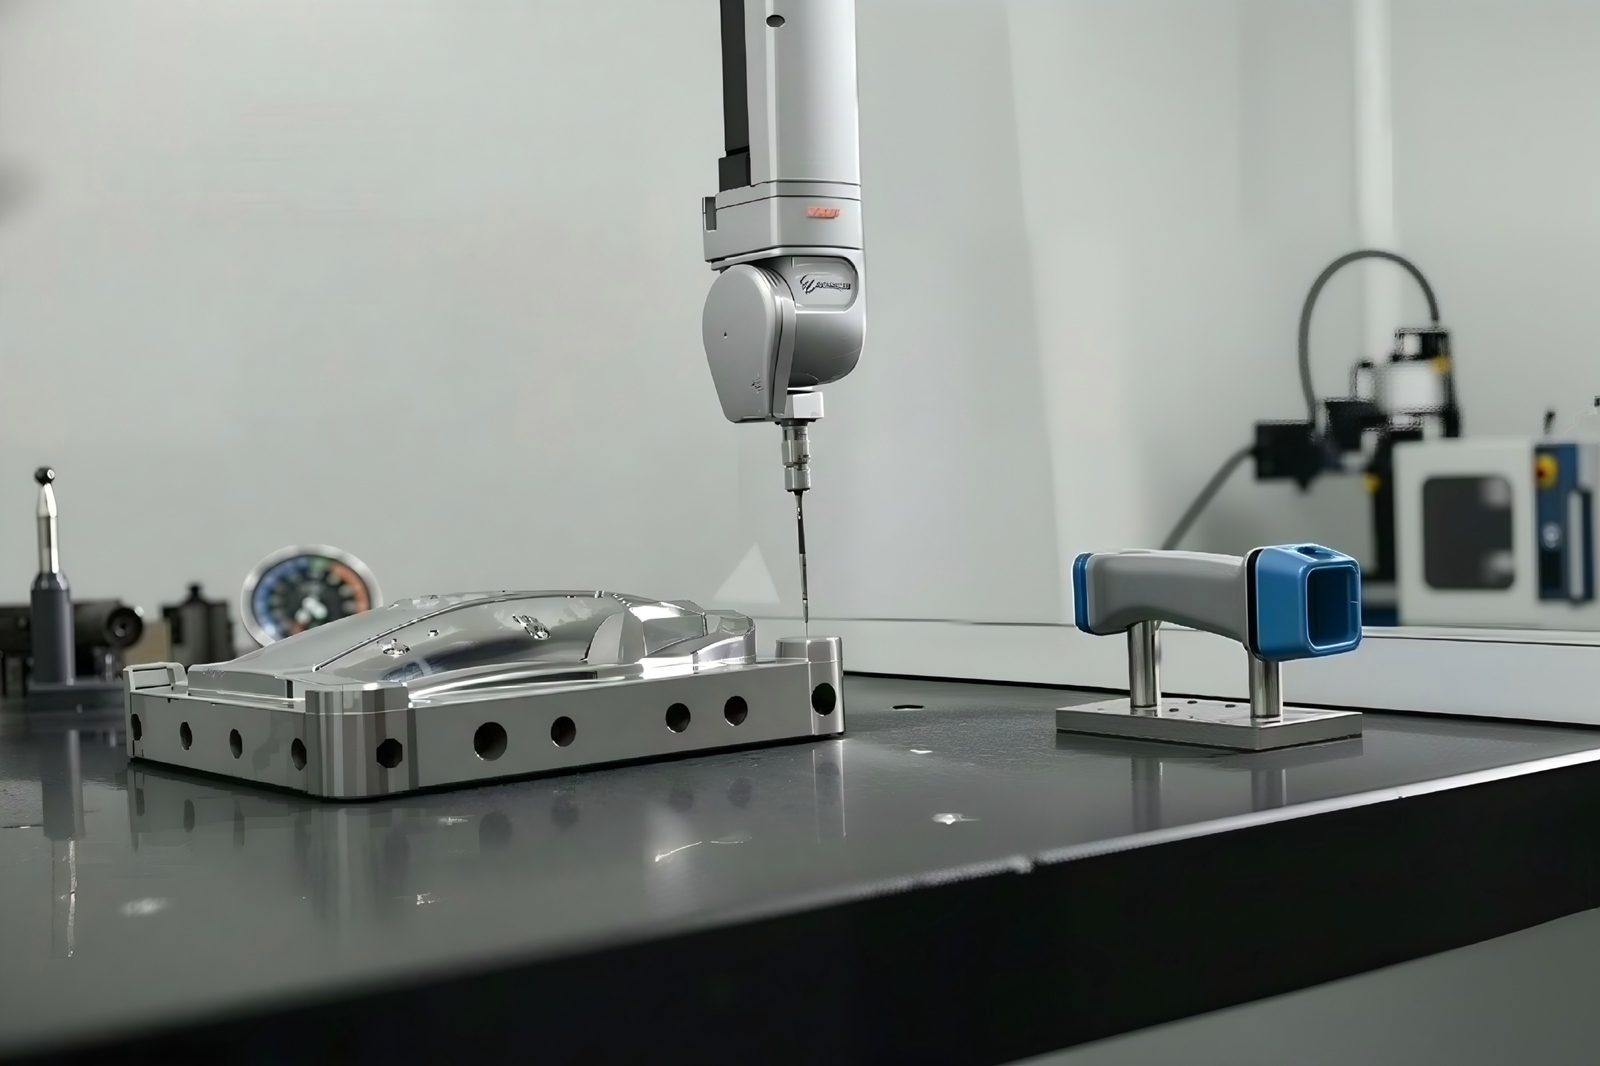
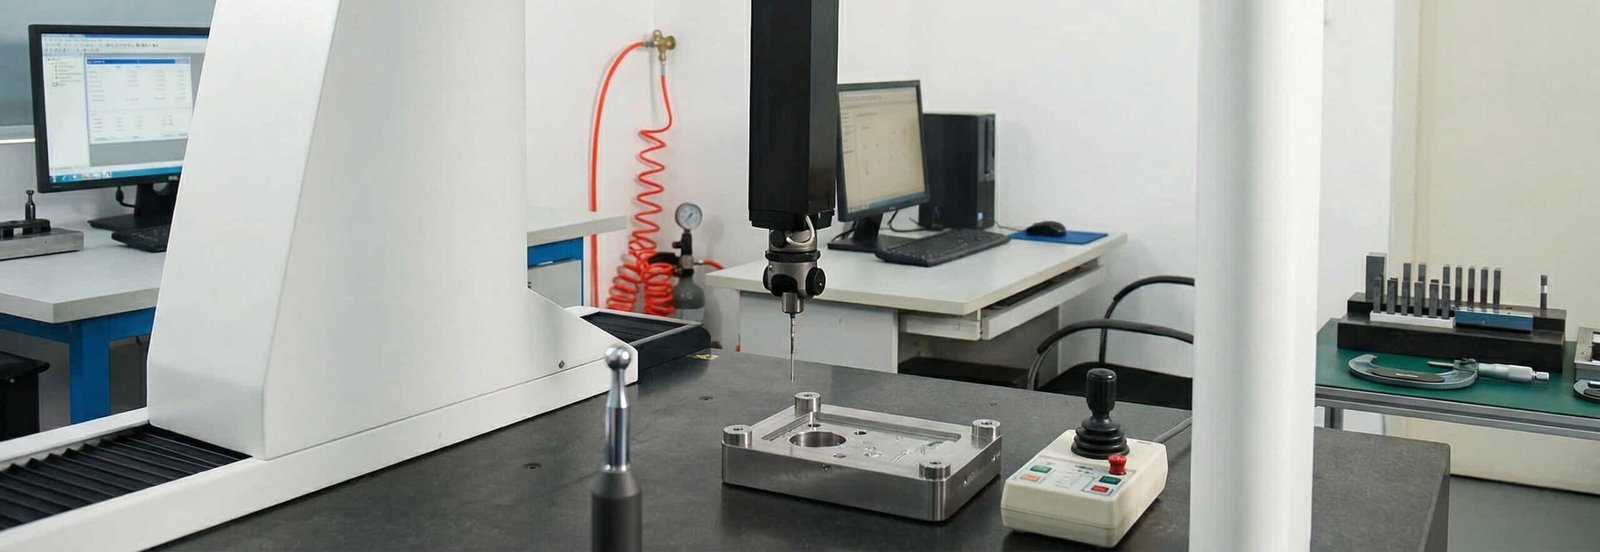
優れたエンジニアリングも、精度がなければ意味がありません。CMM(三次元測定機)、光学投影機、硬度計を使用して、すべての金型を徹底的にテストします。加工精度を±0.002mmに厳密に保ち、最終的なプラスチック部品が設計通りに正確に組み合わさるようにします。
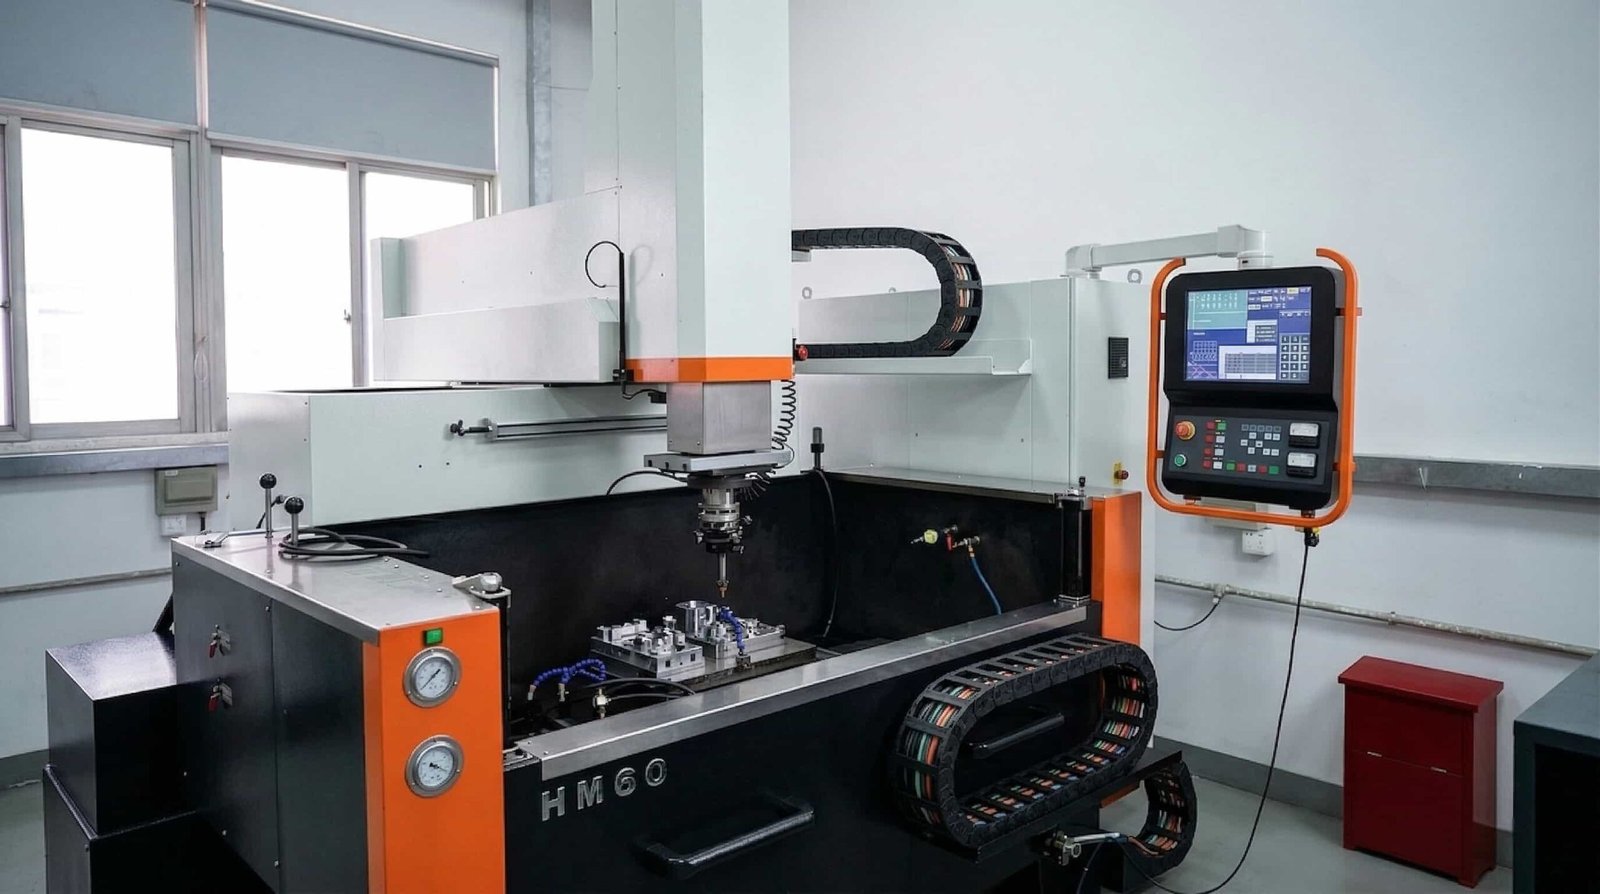
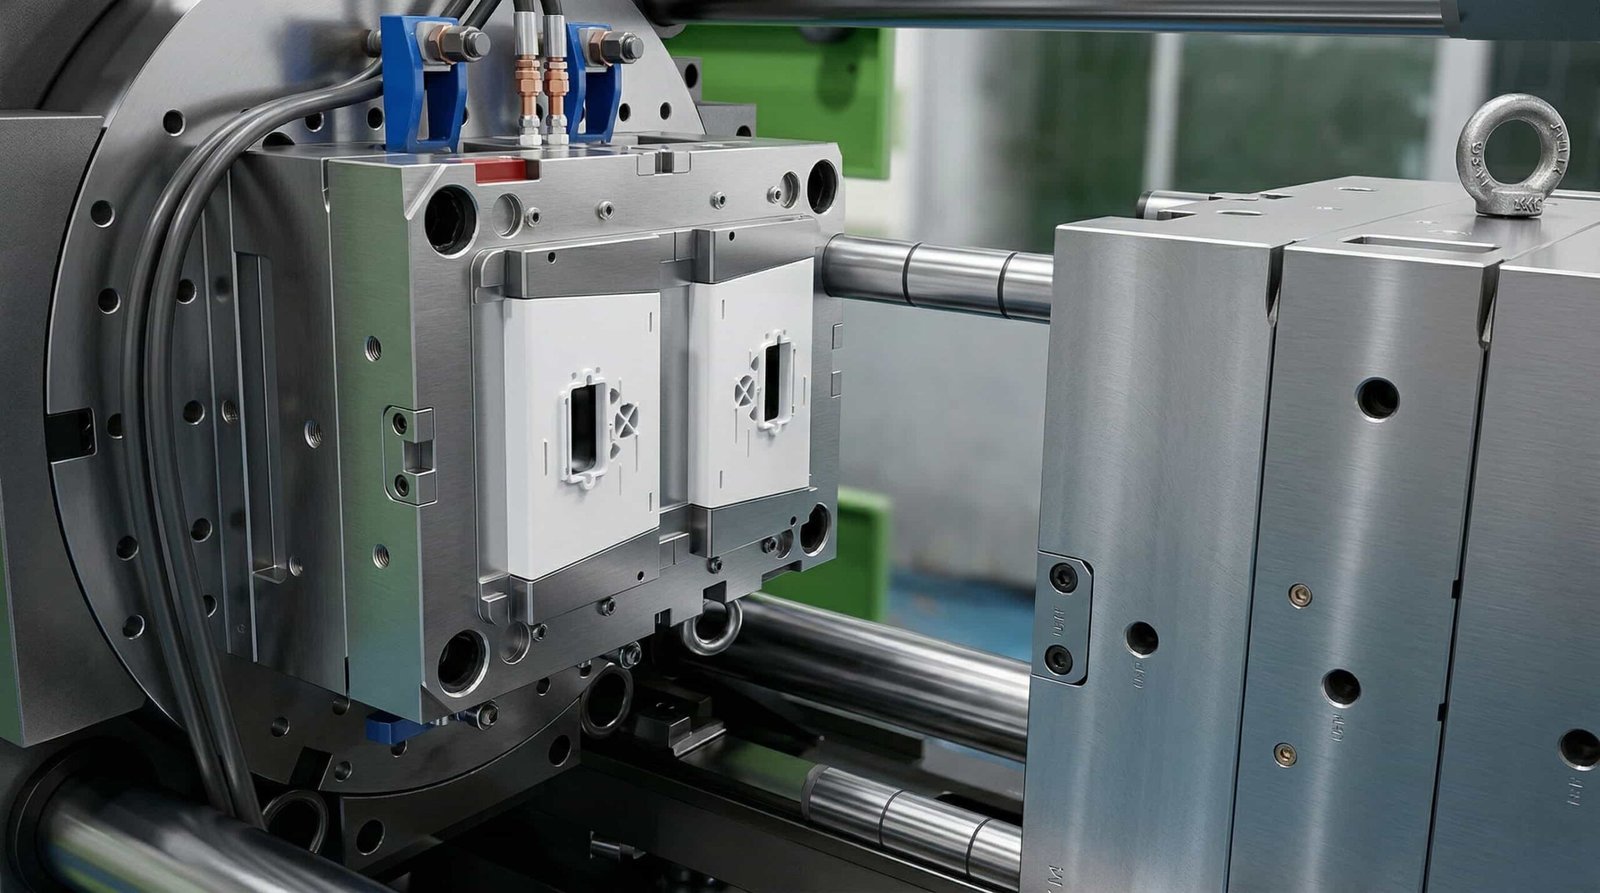
当社の製造現場の設備
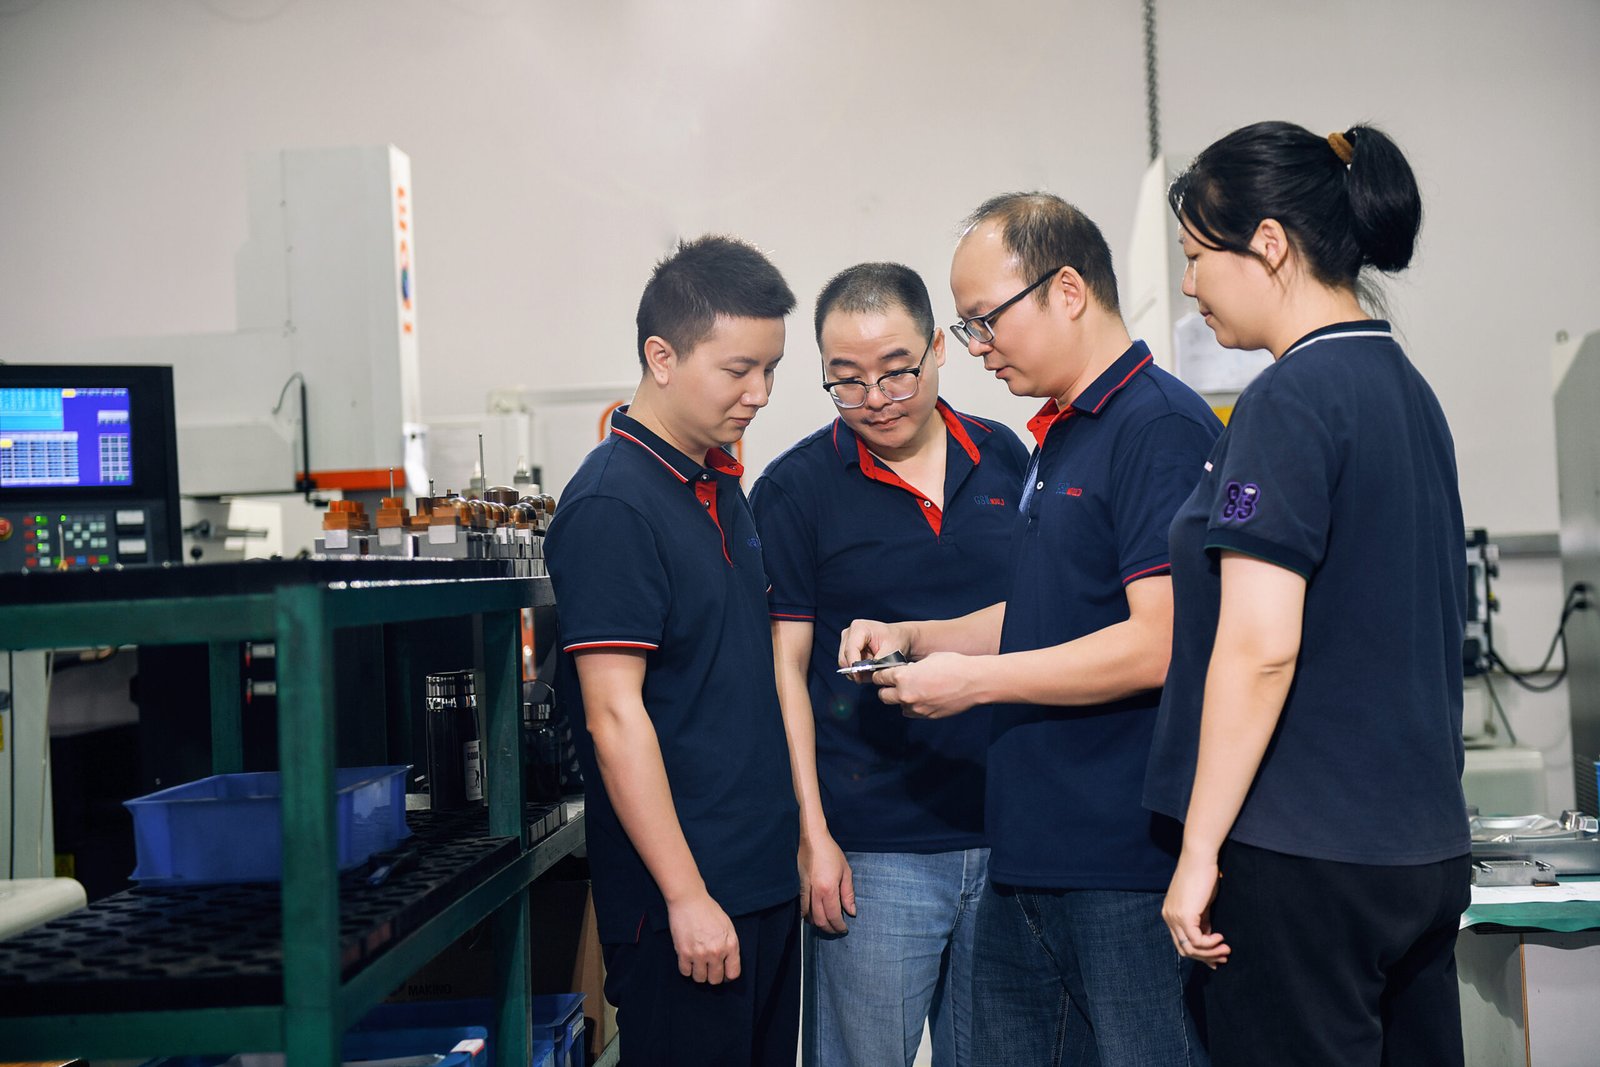
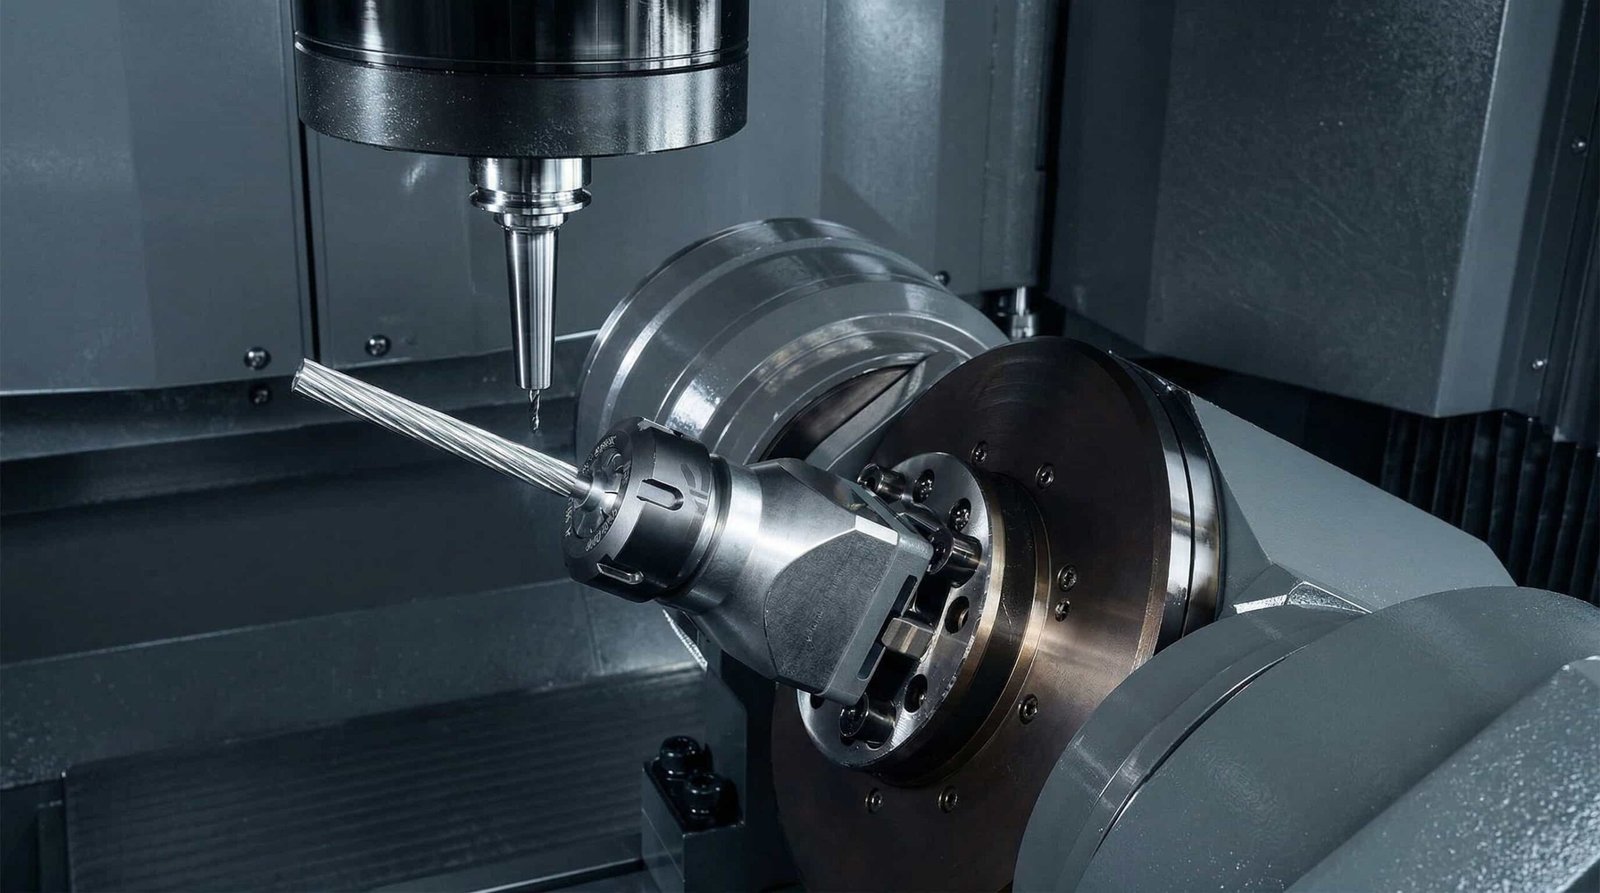
信頼性の高い金型製造には、適切な社内設備が必要です。コアプロセスを自社工場内に維持することで、品質を確保し、サードパーティによる遅延を防ぎます。
グローバルブランドからの信頼と高品質樹脂の使用
2つのプラスチックは本当に接合するのか?
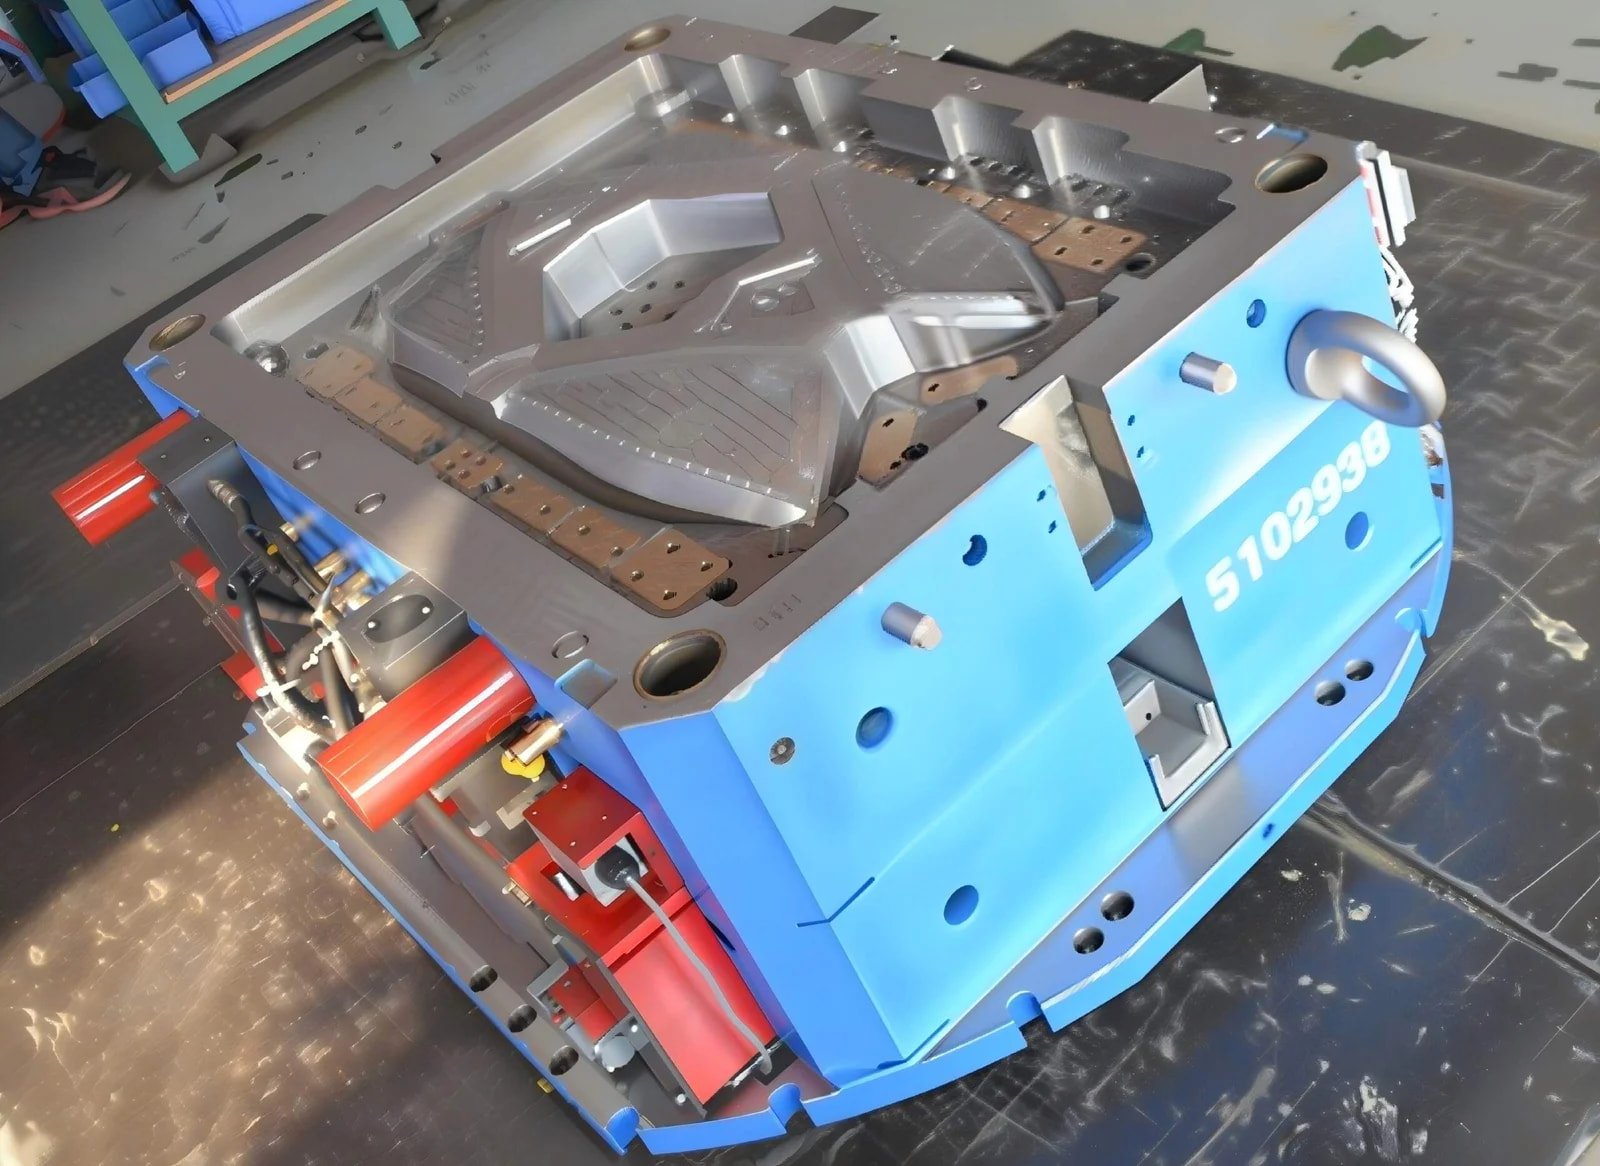
2色成形金型における最大の悩みは、機械ではなく、硬質プラスチックのベースと軟質ゴムのグリップが実際に結合するかどうかを判断することです。化学的に適合しない場合、軟質部分は顧客の手の中で簡単に剥がれてしまいます。推測に頼るのではなく、高温時に自然に融合する材料の組み合わせをサポートし、失敗したプロトタイプや市場での返品を防ぎます。
実績のある材料の組み合わせ:
- 硬質PC + 軟質TPU/TPE(定番のグリップ): 電動工具や頑丈な携帯デバイスを製造している場合、これが最適です。ポリカーボネート(PC)は丈夫で壊れにくいフレームを提供し、TPU/TPEは擦り減らない快適で滑りにくいグリップを提供します。
- 標準ABS + TPE(コストパフォーマンス重視): 家電製品や家庭用機器の設計ですか?ABSはPCよりも安価ですが、十分な耐久性があります。TPEと組み合わせることで、日常の製品にソフトタッチな感触を追加する最も費用対効果の高い方法となります。
- 高耐久PC + LSR(医療標準): PCの上に液状シリコーンゴム(LSR)を結合させる方法は、過酷な環境に耐える必要がある製品に最適です。水密シールを形成し、病院の滅菌プロセスにも容易に耐えることができます。
化学的性質だけではありません: 2つのプラスチックが適合していても、冷却時に溶融または収縮する速度が異なる場合があります。一方が速く収縮すると、部品全体が反ってしまいます。当社では、金型の鋼材を削り始める前にこれらの融点と収縮率を計算し、最終的な部品が真っ直ぐ正確に仕上がるようにします。
2つのプラスチックが剥がれないようにする方法
硬質プラスチックのベースに軟質グリップを成形する場合、分離や剥離のリスクがあります。これを防ぐには、材料を自然に結合させるか、金型内で物理的なロック機構を使用する必要があります。ここでは、材料の選択をどのように評価するかを説明します。
自然な適合(化学的結合)
プラスチックが類似の特性を共有している場合(PCとTPUなど)、射出中に自然に溶融して融合します。これは、複雑な追加の金型設計を必要としないため、2色成形金型部品を作成する最も簡単で強力な方法です。自然に接着します。
物理的ロック(機械的インターロック)
自然に接着しない材料(POMとTPEなど)をプロジェクトで必要とする場合はどうすればよいでしょうか?それでも実現可能です。当社のエンジニアは、硬質プラスチック部品に小さな穴、溝、またはリップを設計します。軟質プラスチックが射出されると、これらの隙間に流れ込み、物理的にロックされて脱落を防ぎます。
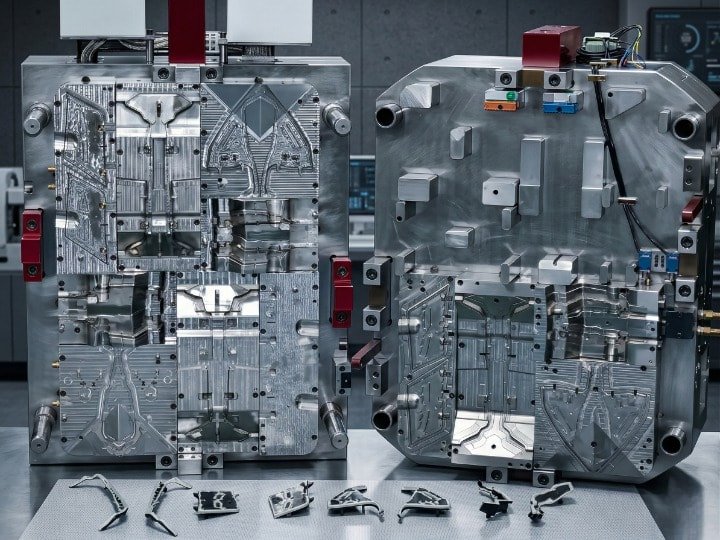
以下の組み合わせを確認
以下の表を使用して、検討している材料が自然に適合するか(緑色)、機械的ロックなどの追加設計が必要か(黄色)を確認してください。
| 基材(硬質) \ オーバーモールド(軟質) | TPE (熱可塑性エラストマー) | TPU (熱可塑性ポリウレタン) | Silicone (標準LSR) | TPR (熱可塑性ゴム) |
|---|---|---|---|---|
| ABS | ✓ | ✓ | ! | ✓ |
| PC (ポリカーボネート) | ✓ | ✓ | ! | ✓ |
| PC/ABSブレンド | ✓ | ✓ | ! | ✓ |
| PP (ポリプロピレン) | ✓ 特定グレードのみ | ✗ | ! | ✓ |
| PA (ナイロン) | ! 特殊TPE必要 | ✓ | ! | ! |
| POM (ポリアセタール) | ✗ インターロックのみ | ✗ | ✗ | ✗ |
免責事項:このマトリックスは一般的な業界ガイドラインとして機能します。実際の結合強度は、特定の材料グレード、処理温度、射出速度、および金型設計に大きく依存します。自己接着性LSRグレードは、標準LSRとは異なる結合特性を示します。
材料が適合するかどうか確信が持てませんか?
生産後に部品が剥がれるリスクを負わないでください。使用したい硬質および軟質プラスチックをお知らせいただければ、当社のエンジニアが24時間以内に、安全に適合するか、または設計に物理的インターロックが必要かをお知らせします。
あなたの 2色成形金型 プロジェクトに適した回転機構はどれですか?
2色成形金型の秘密は、単に2つのプラスチックを射出することだけではありません。最初に成形された部品を、2回目の射出のためにいかに安全かつ正確に所定の位置に移動させるかが重要です。部品のサイズ、予算、使用予定の射出成形機に応じて、確実に作業を完了するための3つのわかりやすい方法のいずれかをお勧めします。
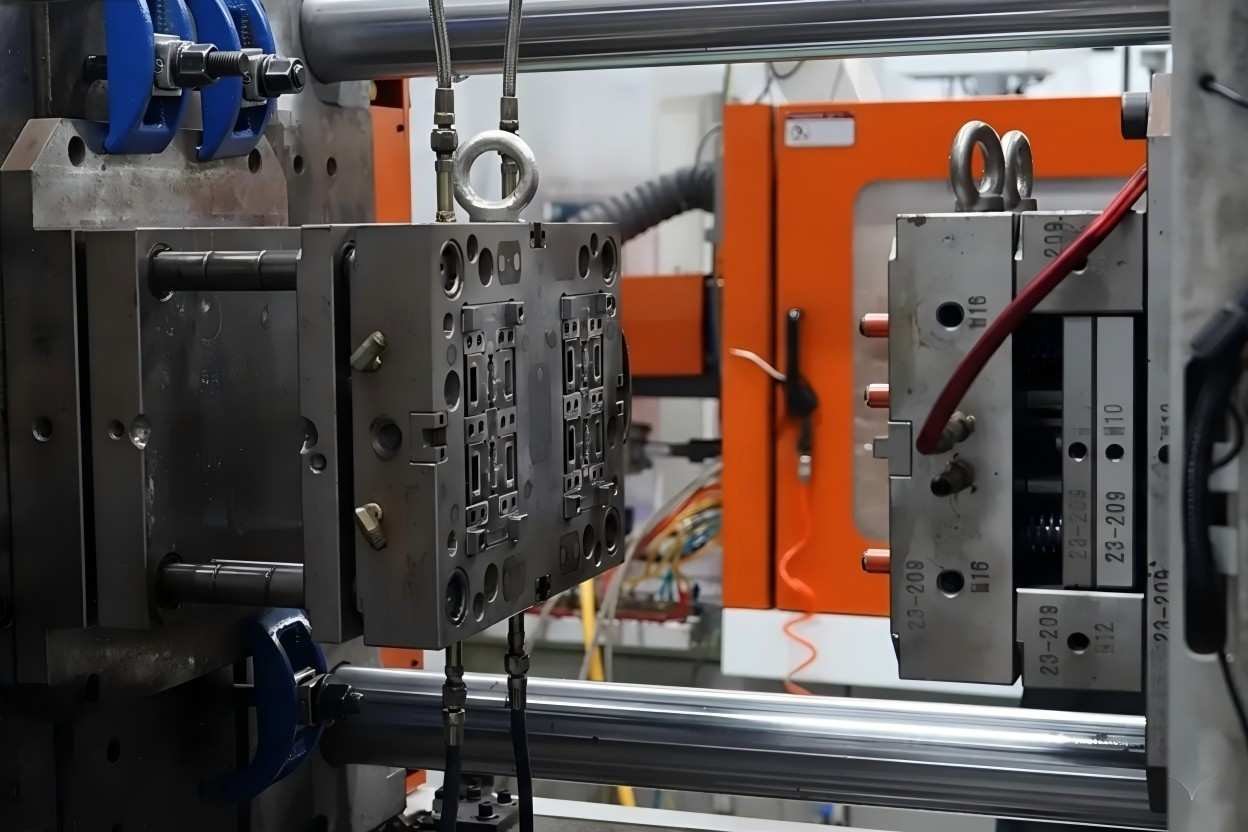
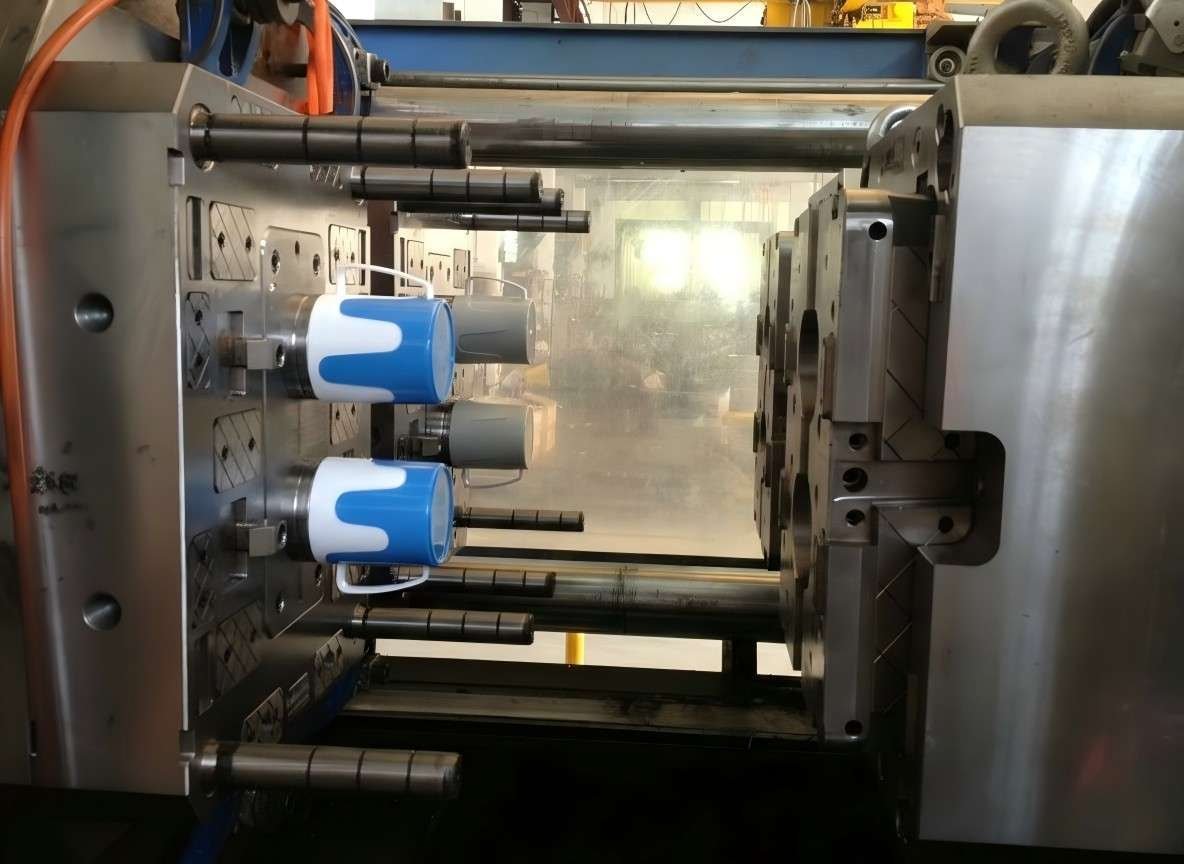
プラテン全体の回転(ロータリープラテン)
ここでは、金型の可動側全体を180度回転させます。両方の射出を同時に行うことができる、非常に堅牢な方法です。
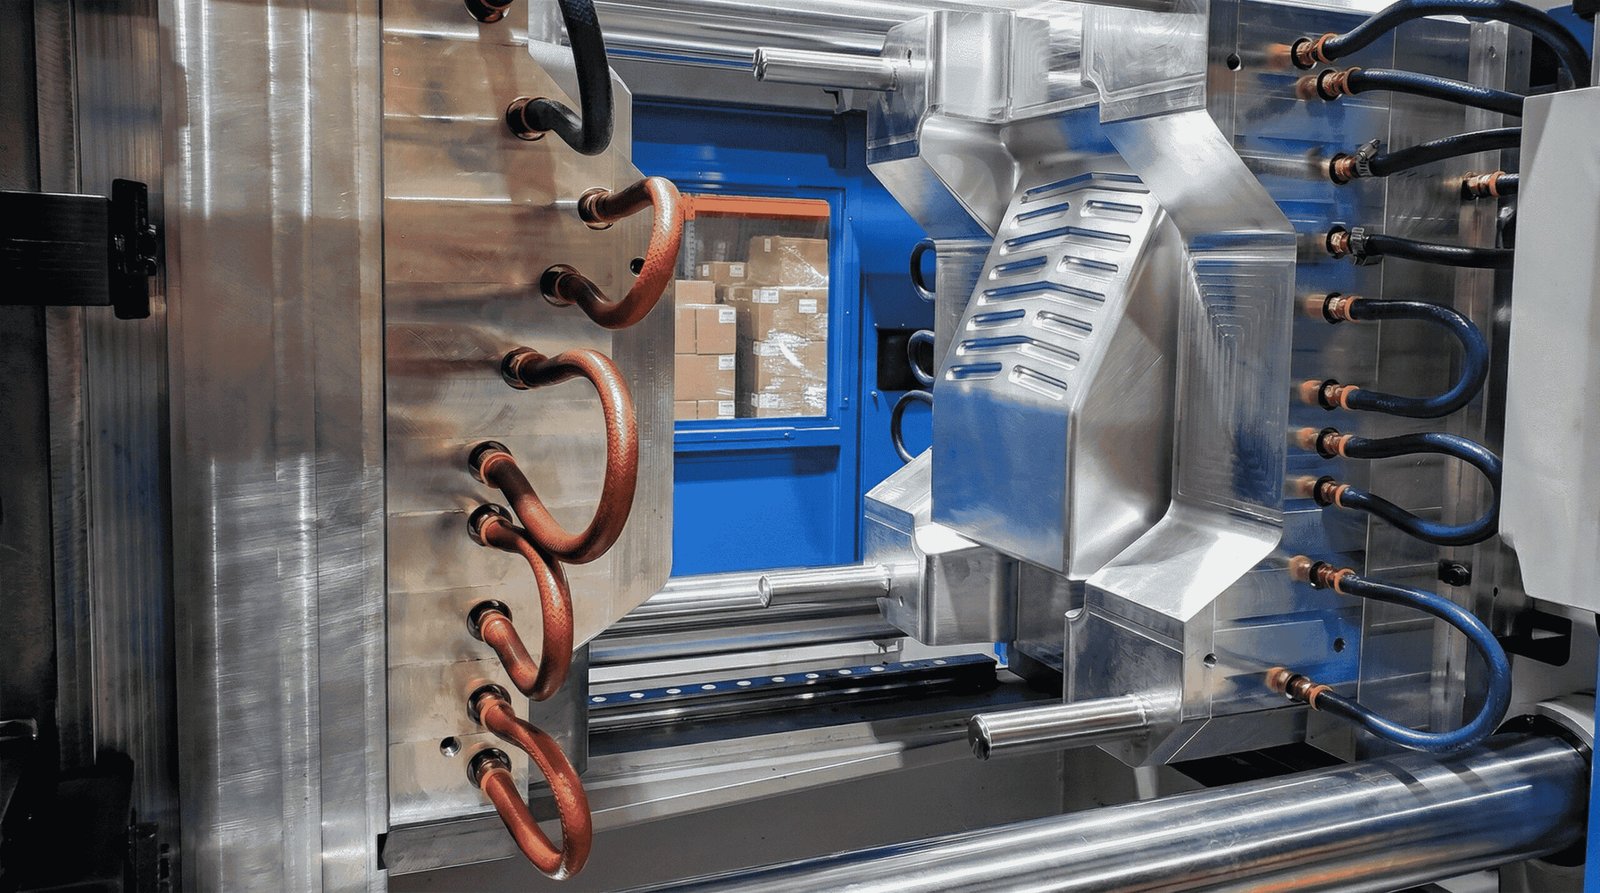
内部プレートの回転(インデックスプレート)
金型全体を動かすのではなく、金型内部の特定のプレートが部品を次のキャビティに回転させ、メインのモールドベースは静止したままになります。
コアの後退(コアトグル / リトラクション)
よりシンプルな設計の場合、何も回転させる必要はありません。最初の射出の後に金型の一部を後退させ、2番目の材料を射出するための空きスペースを作るだけです。
色の滲みやバリをどのように防ぐのか?
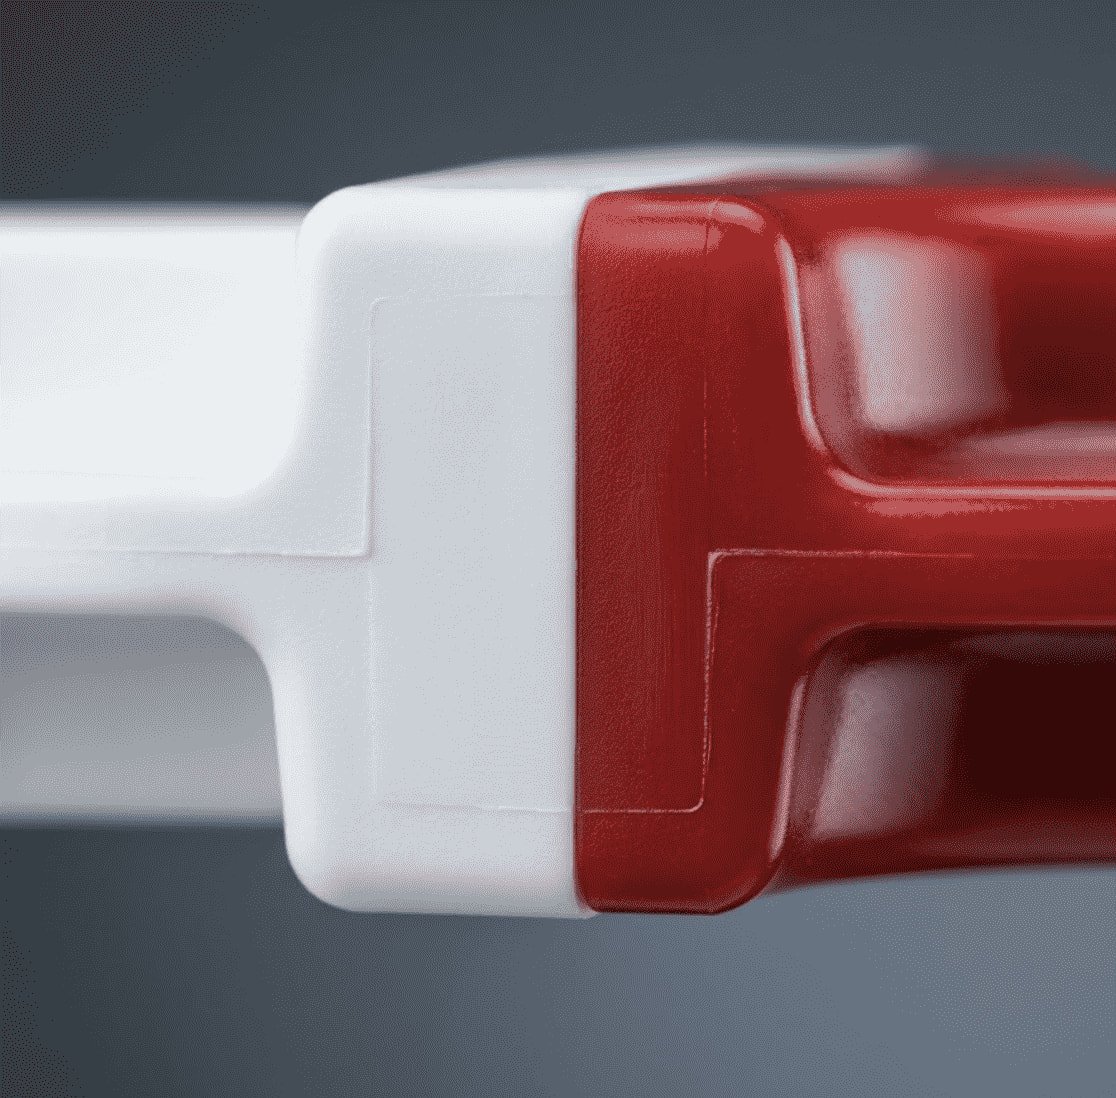
2色成形金型における最大の悩みの1つは、2つの色が混ざる(滲む)、または端から漏れる(バリ)ことです。パーティングラインをシャープでクリーンに保つため、鋼材を削る前に金型の構造設計に重点を置いています。
高精度なパーティング面制御
戦略的なプリロード(クラッシュ)設計
モールドフロー解析とベントの最適化
2色成形金型の課題を解決する
今すぐ3D CADファイルを送信してください。当社のエンジニアリングチームが24時間以内に包括的なDFM分析を提供し、機構の選択を検証してツーリングのリスクを防ぎます。2色成形金型の用途、材料要件、または現在のバリ/滲みの問題について、当社の専門家にご相談ください。
メールでのお問い合わせ
Annie@gbminjection.com
電話でのお問い合わせ
+86 15268369865
所在地
Room 101, Jiumo Tech Park, Gangsheng Rd, Baoan, Shenzhen
2色成形金型とオーバーモールディングの違いは何ですか?
どちらのプロセスも2つの材料を1つの部品に結合しますが、2色成形金型は、2つの射出ユニットを備えた専用の機械で実行される自動化された単一サイクルのプロセスです。優れた化学的結合、より厳しい公差、およびより速いサイクルタイムを提供します。オーバーモールディングは通常、あらかじめ成形された部品(基材)を手動またはロボットで2番目の金型に移して2番目の材料を射出する2段階のプロセスであり、多くの場合、より時間がかかり、労働集約的です。
2色成形金型と互換性のある材料は何ですか?
2つの樹脂が反ることなく強力な化学的結合を達成する必要があるため、材料の適合性は非常に重要です。一般的な成功例には、ABSとTPE、またはPCとTPUなど、硬質基材と軟質エラストマーの組み合わせが含まれます。選択した材料に自然な化学的接着性がない場合、部品設計には、2つの材料を物理的に固定するための機械的インターロック(アンダーカットや貫通穴など)を組み込む必要があります。
2色成形金型のツーリングが従来の金型よりも高価なのはなぜですか?
2色成形金型は非常に複雑で、高度なエンジニアリングを必要とします。基本的には、1つのモールドベース内に2つの別々のキャビティシステムを構築することになります。デュアルランナーと冷却システムに加えて、ロータリープラテン、インデックスプレート、または複雑なコアバックシステムなどの特殊なメカニズムが必要です。ただし、この高い初期ツーリングコストは、組み立て作業の大幅な節約と大量生産時の生産効率の向上によって相殺されるのが通常です。
2色成形金型は標準の射出成形機で稼働できますか?
一般的にはできません。真の2色成形金型には、2つの独立した射出バレルと、部品を最初のキャビティから2番目のキャビティに移動するための回転プラテンまたはインデックステーブルを備えた専用の多成分射出成形機が必要です。自社施設で稼働させるための輸出用金型を購入する場合は、お使いの機械に金型の操作に必要な特定の2色成形金型機能とソフトウェアが備わっていることを確認する必要があります。
2色成形金型部品の主要な設計上の考慮事項(DFM)は何ですか?
2色成形金型の設計を成功させるには、材料の収縮率、肉厚、およびシャットオフ領域に細心の注意を払う必要があります。最初の射出は、溶けたり変形したりすることなく、2番目の射出の射出圧力と熱に耐えられるだけの剛性が必要です。さらに、設計者は、2番目の材料が最初のショット上でバリになるのを防ぐために明確なシャットオフ角度を確保し、外観上の欠陥を避けるために両方の材料の最適なゲート位置を計画する必要があります。
プロジェクトを開始する準備はできましたか?
3D CADファイル(STEP/IGES)と要件をお送りください。当社のエンジニアリングチームが24時間以内に包括的なDFMと見積もりを提供します。
メールでのお問い合わせ
Annie@gbminjection.com電話でのお問い合わせ(24時間365日対応)
+86 15268369865本社および工場
Room 101, Jiumo Technology Park, Gangsheng Road, Yabian Village, Shajing Street, Baoan District, Shenzhen City
お客様専任の金型専門家